


Đầu mài Ct 60-80 D1 16.25.6
1 ₫
Đầu mài Ct 60-80 D1 16.25.6 do Công Nghiệp An Toàn phân phối là dòng đá mài cán cao cấp, mang lại hiệu suất cắt gọt và làm sạch kim loại vượt trội cho các xưởng cơ khí.
Kích thước linh hoạt: Đường kính đá 16mm, cao 25mm len lỏi tốt vào các rãnh hẹp. Trục cốt 6mm tiêu chuẩn lắp vừa mọi máy mài khuôn.
Tốc độ phá phôi nhanh: Cấu trúc hạt mài thô (Grit 60-80) cực kỳ sắc bén, giúp đánh bay bavia và mài mòn mối hàn chỉ trong tích tắc.
Vận hành êm ái: Gia công với độ đồng tâm hoàn hảo, cam kết không rung lắc ở vòng tua cao, đảm bảo an toàn tuyệt đối cho người thợ.
Tiết kiệm chi phí: Chất keo kết dính đặc chủng giúp đá dai, tản nhiệt tốt, lâu hao mòn khi gia công trên sắt, thép, inox hay khuôn mẫu.
Giới thiệu tổng quan về Đầu mài Ct 60-80 D1 16.25.6
Trong lĩnh vực gia công cơ khí chính xác và chế tạo khuôn mẫu, việc xử lý bề mặt ở những góc hẹp luôn đòi hỏi sự tỉ mỉ và công cụ phù hợp. Đầu mài Ct 60-80 D1 16.25.6 ra đời như một giải pháp hoàn hảo để đáp ứng triệt để nhu cầu này.
Được cung cấp và phân phối chính hãng bởi thương hiệu Công Nghiệp An Toàn, sản phẩm đá mài cán này được giới thợ cơ khí đánh giá rất cao về hiệu suất. Với kích thước đá 16mm nhỏ gọn, nó dễ dàng len lỏi vào các chi tiết phức tạp, rãnh sâu mà các loại máy mài lớn đành “bó tay”.
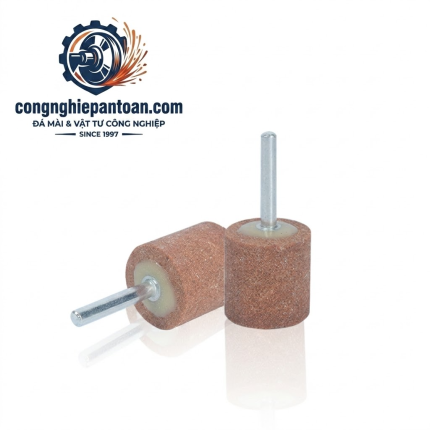
Cận cảnh hai đầu mài hình trụ Đầu mài Ct 60-80 D1 16.25.6, một đứng và một nằm, với phần mài màu nâu đỏ và cán kim loại trên nền phản chiếu, logo CÔNG NGHIỆP AN TOÀN ở góc trên bên trái.
Thông số kỹ thuật chi tiết của Đầu mài Ct 60-80 D1 16.25.6
Để đảm bảo quý khách hàng lựa chọn đúng loại vật tư tiêu hao cho nguyên công của mình, dưới đây là bảng giải mã chi tiết các thông số kỹ thuật của sản phẩm:
-
Hình dáng (Ct): Dạng hình trụ phẳng (Cylindrical), thiết kế tối ưu cho việc mài góc vuông, rãnh hẹp và làm phẳng bề mặt kim loại.
-
Độ hạt mài (Grit 60-80): Cấu trúc hạt mài thô, mang lại khả năng “ăn” phôi kim loại cực nhanh. Chuyên dùng để mài phá và đánh bavia thô.
-
Đường kính phần đá (D1): 16mm. Tiết diện nhỏ hơn dòng 20mm, gia tăng sự linh hoạt trong các không gian hạn chế.
-
Chiều cao phần đá: 25mm.
-
Đường kính trục cốt: 6mm. Kích thước cốt tiêu chuẩn, kẹp vừa vặn cho 99% các dòng máy mài khuôn (Die Grinder) cầm tay hiện nay.
-
Vật liệu: Hạt mài Nhôm Oxit (Aluminum Oxide) đặc trưng với màu nâu đỏ, có độ cứng siêu cao và chịu nhiệt cực tốt.
Những ưu điểm vượt trội của Đầu mài Ct 60-80 D1 16.25.6
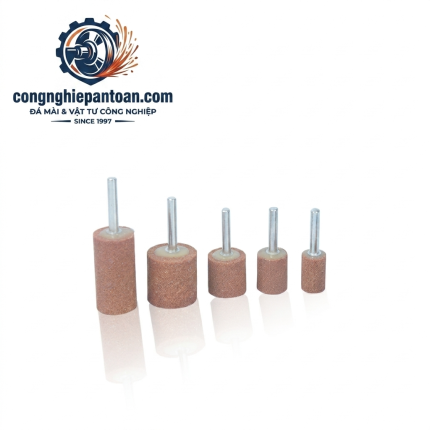
Cận cảnh hai đầu mài hình trụ Đầu mài Ct 60-80 D1 16.25.6, một đứng và một nằm, với phần mài màu nâu đỏ và cán kim loại trên nền phản chiếu, logo CÔNG NGHIỆP AN TOÀN ở góc trên bên trái.
Kích thước 16mm linh hoạt, xử lý góc hẹp cực tốt
Điểm tạo nên giá trị lớn nhất của mã sản phẩm này chính là đường kính đá chỉ 16mm. Sự thon gọn này giúp Đầu mài Ct 60-80 D1 16.25.6 dễ dàng làm sạch các lỗ trụ nhỏ, khe rãnh khuôn mẫu hay các góc vuông khuất mà không làm xước sát đến các chi tiết xung quanh.
Tốc độ mài mòn nhanh, tiết kiệm tối đa thời gian
Sự kết hợp hoàn hảo giữa vật liệu Nhôm Oxit sắc bén và độ hạt 60-80 giúp thợ cơ khí lấy đi lớp kim loại thừa một cách trơn tru. Khả năng tự mài bén liên tục của đá giúp tiến độ công việc luôn được duy trì ở mức cao nhất, không bị chai đá.
Độ đồng tâm tuyệt đối, an toàn khi vận hành
Sản phẩm được gia công tỉ mỉ với lớp keo kết dính đặc chủng chịu nhiệt cao, gắn kết chặt chẽ phần đá mài và cán kim loại. Nhờ độ đồng tâm chuẩn xác, máy hoạt động cực kỳ êm ái, không xảy ra tình trạng rung lắc ở tua máy cao, giúp bảo vệ cổ tay người dùng.
Ứng dụng thực tế trong xưởng sản xuất cơ khí
Nhờ những đặc tính cơ lý ưu việt, Đầu mài Ct 60-80 D1 16.25.6 là vật tư tiêu hao không thể vắng mặt trong các xưởng sản xuất, chuyên trị các công việc:
-
Đánh bavia kim loại: Loại bỏ nhanh chóng các cạnh sắc nhọn, ba vớ sau quá trình phay CNC, cắt gọt hoặc đột dập.
-
Xử lý mối hàn: Mài nhẵn các gờ mối hàn thô, lồi lõm trên bề mặt sắt, thép, inox một cách dễ dàng.
-
Gia công khuôn mẫu chính xác: Chỉnh sửa lòng khuôn, vát mép, làm nhẵn các góc rãnh sâu cần độ tinh xảo cao.
-
Làm sạch khuyết tật: Tẩy gỉ sét cứng đầu, mài mòn các nốt sần, khuyết tật trên chi tiết đúc kim loại.
Cận cảnh hai đầu mài hình trụ Đầu mài Ct 60-80 D1 16.25.6, một đứng và một nằm, với phần mài màu nâu đỏ và cán kim loại trên nền phản chiếu, logo CÔNG NGHIỆP AN TOÀN ở góc trên bên trái.
Địa chỉ mua Đầu mài Ct 60-80 D1 16.25.6 chính hãng, giá sỉ
Nếu bạn đang tìm kiếm nguồn cung cấp vật tư mài mòn, đá mài cán chất lượng cao với mức giá tối ưu chi phí, Công Nghiệp An Toàn chính là đối tác đáng tin cậy. Với bề dày kinh nghiệm từ năm 1997, chúng tôi cam kết mang đến những sản phẩm vận hành bền bỉ, an toàn và ít tiêu hao.
Đừng để những vật tư kém chất lượng làm gián đoạn tiến độ sản xuất của xưởng bạn. Hãy liên hệ ngay với chúng tôi để nhận tư vấn kỹ thuật và báo giá chiết khấu tốt nhất!
Thông tin liên hệ đặt hàng:
-
Zalo / Hotline hỗ trợ: 0327600351
-
Website mua hàng trực tuyến: https://congnghiepantoan.com
-
Cập nhật ưu đãi tại Fanpage: https://www.facebook.com/congnghiepantoancom
1. Sự khác biệt thực tế khi dùng Đầu mài D1 16mm so với loại 20mm là gì? Khi nào bắt buộc phải dùng cỡ 16mm?
Giải đáp: Sự khác biệt lớn nhất nằm ở khả năng tiếp cận không gian và tốc độ cắt gọt.
-
Với đường kính 16mm thon gọn hơn, đầu mài này là lựa chọn bắt buộc khi bạn cần chà nhám, đánh bavia bên trong lòng ống thép nhỏ, các khe rãnh khuôn đúc hẹp, hoặc các góc chết mà loại 20mm hay 25mm không thể lọt qua.
-
Tuy nhiên, vì diện tích bề mặt ma sát nhỏ hơn loại 20mm, tốc độ lấy đi phôi kim loại trên các mặt phẳng rộng sẽ chậm hơn một chút. Bù lại, kích thước 16mm giúp thao tác tỉ mỉ hơn, giảm thiểu rủi ro cày xước vào các chi tiết xung quanh.
2. Tôi dùng Đầu mài Ct 16.25.6 mài trong lòng rãnh hẹp nhưng phần mép đá (góc vuông) bị vỡ và mòn vát đi rất nhanh. Do lỗi sản phẩm hay do cách thao tác?
Giải đáp: Tình trạng mép đá (góc 90 độ của hình trụ) bị mòn vát hoặc mẻ nhanh chóng phần lớn là do cách thao tác thao tác và đặc tính vật lý, hiếm khi do lỗi sản phẩm.
-
Nguyên nhân: Khi mài trong rãnh hẹp, người thợ thường có xu hướng chúi đầu mài xuống, dồn toàn bộ lực ép (tải trọng) vào phần góc cạnh của viên đá để cày phá. Diện tích tiếp xúc ở góc cực nhỏ nhưng phải chịu lực lớn và nhiệt độ cao nên hạt mài ở mép sẽ vỡ ra nhanh chóng.
-
Cách khắc phục: Hãy cố gắng giữ máy mài song song với bề mặt để tận dụng tối đa diện tích mặt bên (chiều cao 25mm) của viên đá. Nếu rãnh quá sâu và hẹp bắt buộc phải dùng mũi, hãy lướt tay thật nhẹ nhàng, không tì đè lực mạnh để tránh mẻ góc. Bạn cũng có thể dùng dụng cụ sửa đá (Dressing stick) để mài phẳng lại bề mặt nếu đá đã bị mòn vát.
3. Tại sao khi lắp Đầu mài D1 16.25.6 vào máy và bật tốc độ tối đa, mũi mài bị nảy (chatter) và để lại vết vằn vện trên kim loại?
Giải đáp: Hiện tượng đầu mài bị nảy (chatter) sinh ra do mất cân bằng động hoặc thao tác sai tốc độ, cụ thể:
-
Tốc độ vòng quay (RPM) quá cao: Đầu mài 16mm nhỏ gọn có thể quay ở tốc độ cao, nhưng nếu máy mài khuôn của bạn chạy ở mức 30.000 – 35.000 vòng/phút và bạn ép tay quá mạnh, đá sẽ bị nảy. Hãy giảm tốc độ xuống một chút.
-
Cán cốt 6mm kẹp quá nông (Overhang dài): Nếu bạn để phần trục kim loại thò ra khỏi ngàm kẹp collet quá dài, lực ly tâm sẽ làm trục bị uốn cong vi mô, dẫn đến rung lắc mạnh. Hãy cắm cán sâu vào trong ngàm kẹp, chỉ chừa lại khoảng 5-10mm.
-
Đá bị méo do mài sai cách trước đó: Nếu trước đó bạn mài tì lực không đều khiến viên đá không còn tròn trịa (mất độ đồng tâm), nó sẽ nhảy liên tục. Cần phải sửa lại bề mặt viên đá bằng thanh kim cương/đá sửa tráng kim cương.
4. Sau khi dùng mũi mài Ct 60-80 cỡ 16mm để phá gờ hàn trong góc, bề mặt kim loại bị xước khá sâu. Làm sao để làm nhẵn lại vùng hẹp này?
Giải đáp: Độ hạt 60-80 là dòng hạt thô, chuyên dùng để phá phôi nhanh, do đó việc để lại các rãnh xước sâu là hoàn toàn bình thường và theo đúng thiết kế của sản phẩm. Để xử lý độ nhẵn bề mặt trong một góc hẹp (chỉ lọt vừa mũi 16mm), bạn cần tuân thủ quy trình hạ cỡ hạt (Step-down) như sau:
-
Phá thô: Đã hoàn thành bằng Đầu mài Ct 60-80 D1 16.25.6.
-
Làm mịn: Đổi sang đầu mài cao su cốt 6mm (Rubber mounted point) hoặc nhám xếp cán hình trụ có cùng đường kính 15-16mm, độ hạt mịn hơn (từ 120, sau đó lên 240 hoặc 320) để xóa đi các vết xước do độ hạt 60-80 để lại.
-
Đánh bóng: Nếu cần bề mặt sáng bóng, dùng đầu nỉ đánh bóng (felt bob) cỡ 15-16mm kết hợp với lơ đánh bóng để xử lý bước cuối cùng. Không nên đốt cháy giai đoạn nhảy vọt từ đá 60 lên thẳng phớt nỉ.
THÔNG TIN ĐÁ ĐẦU MÀI D1:Ct 60-80 D1 16.25.6
- Thương hiệu: DAMAHAD
- Kích cỡ:
- Đường kính đá: 16 mm
- Chiều dài đá : 25 mm
- Đường kính tay cầm:6 mm
- Quy cách đóng hộp : 1 viên
- Màu sắc: nâu
- Chất liệu: hạt mài Corindon trắng
- Cỡ hạt:60-80
- Độ cứng: L (trung bình)
- Chất dính: Gốm( Ceramic)
- Tốc độ:70m/s
- Xuất xứ: Việt Nam




Đánh giá
Chưa có đánh giá nào.