Tại danh mục Đá mài của Công Nghiệp An Toàn, chúng tôi mang đến một hệ sinh thái vật tư xử lý bề mặt toàn diện, chuyên sâu và chuẩn xác nhất. Từ các dòng đá mài góc chuyên cày phá bavia mối hàn, đá mài bàn 2 đá thông dụng, cho đến các hệ đá mài phẳng, mài tròn CNC yêu cầu độ chính xác đến từng micromet.
Được tinh tuyển từ các hệ hạt mài siêu tinh khiết (A, WA, C, GC) kết hợp cùng chất kết dính (Keo, Gốm) đa dạng, sản phẩm của chúng tôi cam kết mang lại 4 giá trị cốt lõi: Khả năng tự làm sắc (friability) vượt trội, thoát mạt nhanh chóng, tản nhiệt cực tốt và cân bằng động đồng tâm tuyệt đối. Hãy khám phá ngay các chuẩn mã đá xưởng bạn cần dưới đây để tối ưu hóa thời gian gia công và nhận chính sách chiết khấu sỉ tận kho!
Bề mặt chi tiết gia công bị xước vằn vện (chatter marks) do đá mài bị đảo, rung lắc? Viên đá vừa đưa vào mài đã bị “lỳ”, mạt kim loại bít tắc kín các lỗ xốp khiến đá trượt dài không ăn phôi? Hay tồi tệ hơn, thợ càng ép lực thì đá càng sinh nhiệt, làm cháy xém, ố vàng và biến dạng hoàn toàn cơ tính của những lô linh kiện khuôn mẫu đắt tiền?
Đừng để sai lầm trong việc lựa chọn vật tư tiêu hao làm hỏng cả một dây chuyền sản xuất và uy tín của xưởng bạn. Trong gia công cơ khí, đá mài không chỉ là “công cụ gọt rũa”, nó là yếu tố quyết định dung sai và độ nhám bề mặt (Ra) cuối cùng của sản phẩm.




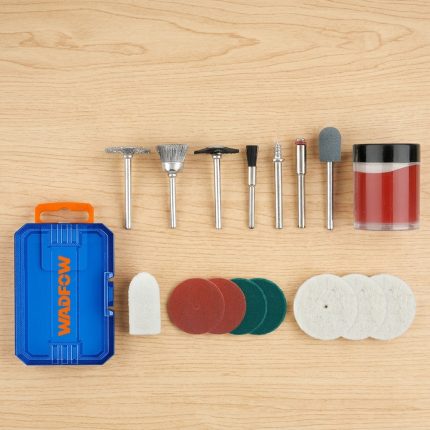


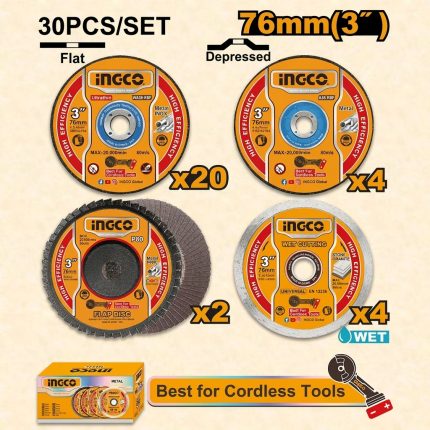
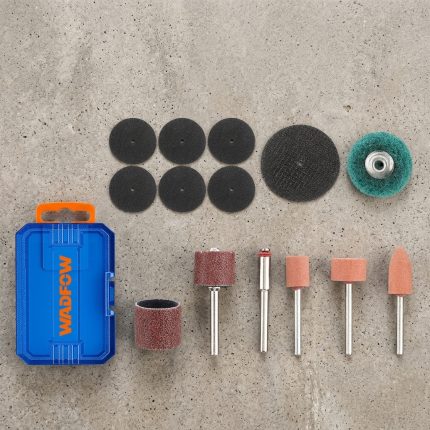
Phân Loại Đá Mài Theo Thiết Bị Vận Hành (Hướng Dẫn Chọn Đúng Máy)
Một viên đá mài xuất sắc nếu lắp sai loại máy thì cũng trở thành vô dụng, thậm chí gây nguy hiểm. Tại Công Nghiệp An Toàn, chúng tôi phân loại đá mài thành 3 nhóm cơ bản dựa trên thiết bị máy móc tại xưởng của bạn:
1. Đá mài dùng cho máy cầm tay (Máy mài góc / Máy con chuột)
-
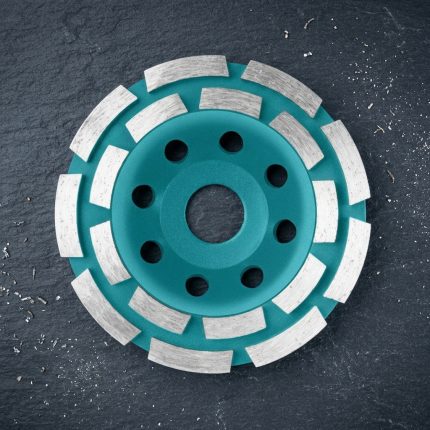
Thông số kỹ thuật phổ biến: Kích thước đường kính ngoài từ 100mm, 125mm, 150mm đến 180mm. Độ dày tiêu chuẩn cho tác vụ mài thường là 6.0mm (dày hơn rất nhiều so với đá cắt). Hình dáng chủ yếu là dạng đĩa có tâm lõm (Type 27).
-
Đặc tính ứng dụng: Dòng đá này phải chịu lực ép chéo, lực vặn xoắn và lực va đập liên tục từ tay người thợ. Do đó, chúng được thiết kế với độ dẻo dai cực cao, tích hợp từ 2-3 lớp lưới sợi thủy tinh (Fiberglass Mesh) đan chéo cường lực.
-
Công dụng chính: Mài phá bavia sau khi đúc/cắt plasma, san phẳng các mối hàn MIG/MAG/TIG sần sùi, mài vát mép V để chuẩn bị hàn, hoặc làm sạch rỉ sét trên các bề mặt thép kết cấu lớn tại công trường.
2. Đá mài dùng cho máy để bàn (Máy mài 2 đá)
-
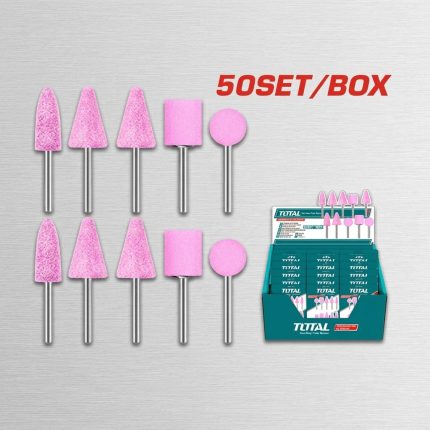
Thông số kỹ thuật phổ biến: Đường kính lớn từ 150mm, 200mm, 250mm, 300mm. Hình dáng bánh xe tròn phẳng (Type 1 - Straight Wheel). Lỗ cốt trục thường từ 12.7mm đến 32mm (có kèm sơ-mi nhựa để chuyển đổi cốt trục).
-
Đặc tính ứng dụng: Vận hành ở tốc độ ổn định, không chịu lực va đập đột ngột nhưng yêu cầu hạt mài phải sắc bén để phục hồi dụng cụ cắt.
-
Công dụng chính: Được đặt cố định tại góc xưởng để người thợ mài sắc lại mũi khoan, dao tiện HSS, đục, kéo, hoặc cầm tay đưa các chi tiết linh kiện nhỏ vào mài gọt thủ công. Thường một bên máy sẽ lắp đá thô (cày phá) và một bên lắp đá mịn (mài tinh).
3. Đá mài chuyên dụng CNC (Mài phẳng, Mài tròn ngoài/trong, Mài vô tâm)
-
Thông số kỹ thuật: Quy mô công nghiệp hạng nặng. Hình dáng vô cùng đa dạng: Dạng bánh xe (Type 1), dạng chén (Type 6), dạng bát côn (Type 11)... Đường kính có thể lên đến 500mm hoặc lớn hơn. Chất kết dính chủ yếu là Gốm (Vitrified Bond) để chịu hóa chất tản nhiệt.
-
Đặc tính ứng dụng: Đây là phân khúc đỉnh cao của gia công cơ khí chính xác. Viên đá phải đạt độ cân bằng tĩnh và cân bằng động (Dynamic Balancing) hoàn hảo 100%. Bất kỳ một sai lệch nhỏ về trọng tâm nào cũng sẽ tạo ra sóng rung, làm hỏng độ nhám bề mặt của phôi.
-
Công dụng chính: Mài phẳng khuôn mẫu, mài trục cam, mài vòng bi, mài các chi tiết đòi hỏi dung sai lắp ghép siêu chặt.
Bảng Tra Cứu Hạt Mài & Cấp Độ Hạt (Grit) Chuẩn Kỹ Thuật Luyện Kim
Chọn sai đá mài là con đường ngắn nhất để làm hỏng phôi. Khác biệt lớn nhất nằm ở vật liệu hạt mài (Abrasive Grain) và kích thước hạt (Grit Size). Dưới đây là bảng cẩm nang giúp phòng kỹ thuật của bạn chọn đúng vật liệu:
Bước 1: Chọn Vật Liệu Hạt Mài (Tương thích với phôi kim loại)
Bước 2: Chọn Độ Hạt (Grit Size) – Quyết định độ nhẵn bề mặt (Ra)
Quy tắc bất di bất dịch: Chỉ số Grit càng nhỏ, hạt mài càng to (Mài thô). Chỉ số Grit càng lớn, hạt mài càng nhỏ (Mài tinh).
-
Grit #16 – #36 (Rất Thô): Phù hợp để cày phá lượng dư gia công lớn, san phẳng các mối hàn sần sùi, gọt bavia dày trên vật đúc. Bề mặt để lại sẽ có các vệt xước sâu.
-
Grit #46 – #60 (Thô / Trung Bình): Đây là thông số phổ biến nhất cho mài bán tinh. Bóc tách phôi tốt và để lại bề mặt tương đối đồng đều.
-
Grit #80 – #120 (Mịn): Dùng để mài hoàn thiện, xóa đi các vết xước do bước mài thô để lại, chuẩn bị bề mặt cho các công đoạn xi mạ hoặc sơn tĩnh điện.
-
Grit #150 – #320+ (Rất Mịn): Chuyên dùng để chà nhám tinh xảo, mài lưỡi dao sắc lẹm, tạo độ bóng (Polishing) trên bề mặt kim loại.
3 "Căn Bệnh" Thường Gặp Khi Mài Cơ Khí & Giải Pháp Từ Chuyên Gia
Ngay cả những thợ lâu năm cũng thường xuyên phải đối mặt với các sự cố trong quá trình gia công. Đội ngũ kỹ sư tại Công Nghiệp An Toàn xin "bắt bệnh" và đưa ra phác đồ điều trị tận gốc cho 3 vấn đề nhức nhối nhất:
Bệnh 1: Hiện Tượng "Lỳ Đá" (Đá Không Ăn Phôi)
-
Triệu chứng: Viên đá bóng nhẵn thín (Glazing) hoặc các lỗ xốp trên bề mặt đá bị lấp đầy bởi mạt kim loại (Loading). Người thợ ấn rất mạnh tay, máy rít lên nhưng phôi không hề mòn đi chút nào.
-
Nguyên nhân gốc rễ: Do bạn đang dùng một viên đá quá cứng so với vật liệu mài. Lớp keo kết dính giữ hạt mài quá chặt, hạt mài đã bị "cùn" (nhẵn góc cạnh) nhưng không chịu rụng đi để lộ lớp hạt mới. Hoặc do mài các vật liệu mềm (Nhôm, Đồng) làm mạt kim loại bám dính bít tắc khe đá.
-
Giải pháp từ chuyên gia: 1. Chuyển sang sử dụng đá mài có "Độ cứng chất kết dính" mềm hơn (Soft Bond). 2. Ngay lập tức phải dùng Dụng cụ sửa đá (Dressing Tool) hoặc Mũi sửa đá kim cương cào lên bề mặt viên đá đang quay để bóc đi lớp mạt bít tắc, trả lại sự sắc bén và nhám xốp cho đá.
Bệnh 2: Bề Mặt Bị Cháy Xém, Ố Vàng (Thermal Damage)
-
Triệu chứng: Tại vùng tiếp xúc mài, kim loại đổi màu thành xanh vẩy rồng, tím hoặc đen. Tồi tệ hơn là phôi thép bị nứt tế vi.
-
Nguyên nhân gốc rễ: Ma sát tạo ra quá mức nhiệt (lên tới 1000°C tại điểm mài) khiến bề mặt kim loại bị biến đổi cấu trúc luyện kim (từ martensite cứng chuyển sang cấu trúc mềm hơn). Thường do dùng sai đá (ví dụ lấy đá A mài Inox), lực tỳ đè quá mạnh hoặc thiếu dung dịch làm mát.
-
Giải pháp từ chuyên gia: Chuyển sang dòng đá hạt WA. Chọn loại đá có "Độ xốp cao" (Open Structure) để mạt cắt và dung dịch làm mát dễ dàng đi vào vùng mài, giúp tản nhiệt nhanh chóng. Căn chỉnh lại vòi phun Coolant xối thẳng vào tiếp điểm mài.
Bệnh 3: Đảo Đá, Rung Lắc, Để Lại Vết Sóng (Chatter Marks)
-
Triệu chứng: Máy mài chạy rung bần bật. Bề mặt phôi xuất hiện những đường gợn sóng đều đặn, không thể đạt được độ bóng bề mặt (Ra) theo yêu cầu.
-
Nguyên nhân gốc rễ: Khối lượng viên đá không đồng đều, bị lệch tâm. Trục máy bị mòn hoặc do trước đó thợ ép mài một bên mép khiến đá bị vát méo mó.
-
Giải pháp từ chuyên gia: Chọn mua đá mài công nghiệp chính hãng đã qua test cân bằng động. Sau khi lắp viên đá mới lên máy, bắt buộc phải thực hiện thao tác Truing (Nắn đá/Sửa đá cho tròn tâm) bằng mũi kim cương định hình trước khi đưa phôi vào mài.
Tại Sao Các Xưởng Cơ Khí Lớn Chọn Đá Mài Tại Tổng Kho Công Nghiệp An Toàn?
Giữa một thị trường vật tư thật giả lẫn lộn, Công Nghiệp An Toàn được hàng trăm nhà máy sản xuất linh kiện, xưởng đúc và công ty kết cấu thép chọn làm đối tác cung ứng chiến lược (B2B Supply Chain) bởi những lợi thế không thể sao chép:
-
Quy chuẩn kỹ thuật khắt khe: Chúng tôi không bán hàng trôi nổi. Mọi viên đá mài xuất kho đều phải vượt qua bài kiểm tra chịu lực ly tâm (Max RPM), test cân bằng động và kiểm định chất lượng keo Resin/Vitrified để đảm bảo đá không bị bở, ỉu sau thời gian lưu kho.
-
Tư vấn "Đúng bệnh – Đúng thuốc": Đội ngũ Kỹ sư Ứng dụng của chúng tôi không báo giá bừa bãi. Chúng tôi sẽ phân tích: Vật liệu xưởng bạn gia công là gì? Tốc độ trục chính máy mài là bao nhiêu? Yêu cầu độ nhám bề mặt Ra ra sao? Từ đó, chúng tôi mới chỉ định mã đá có cấu trúc hạt, độ Grit và chất kết dính tối ưu nhất giúp bạn tránh lãng phí.
-
Bao test mẫu thực tế (Sampling): Không gì thuyết phục bằng hiệu suất trên máy. Chúng tôi hỗ trợ mang mẫu đá đến tận nhà máy của bạn để mài test đối chứng với loại đá xưởng đang dùng. Đạt G-Ratio và độ bóng mong muốn, chúng ta chốt hợp đồng.
-
Chính sách B2B minh bạch, giá sỉ tận gốc: Trực tiếp phân phối số lượng lớn (thùng, pallet). Cam kết cung cấp đầy đủ giấy chứng nhận xuất xứ (CO), chứng nhận chất lượng (CQ) và xuất hóa đơn VAT 100%. Mức chiết khấu cực sâu cho các đại lý vật tư và nhà máy nhập khẩu định kỳ.
Câu Hỏi Thường Gặp (FAQ) Về Đá Mài Cơ Khí
Câu hỏi 1: Làm sao để biết chính xác khi nào tôi cần phải sửa lại (Dressing) bề mặt viên đá mài bàn?
Trả lời: Có 3 dấu hiệu rõ ràng để bạn dừng máy và lấy mũi kim cương ra sửa đá: (1) Bề mặt đá trở nên bóng loáng phản chiếu ánh sáng (Glazing); (2) Các mạt kim loại màu trắng bạc/vàng lấp đầy bề mặt đá (Loading); (3) Tiếng ồn của máy mài thay đổi, rít to hơn bình thường và nhiệt độ phôi tăng đột ngột nhưng không bóc được kim loại.
Câu hỏi 2: Xưởng tôi có dao phay và mũi khoan làm bằng Hợp kim cứng (Carbide). Tôi có thể dùng đá mài nhôm oxit màu nâu (A) để mài lại mũi dao không?
Trả lời: TUYỆT ĐỐI KHÔNG. Hợp kim Carbide có độ cứng cực cao, nếu bạn dùng đá Oxit nhôm (A) hay Corindon trắng (WA), hạt mài sẽ bị nghiền nát ngay lập tức, lưỡi dao không sắc lên mà còn bị quá nhiệt gây nứt vi cấu trúc. Để mài Carbide, bạn bắt buộc phải dùng Đá mài hạt Cacbua Silic xanh (GC) hoặc cao cấp hơn là Đá mài Kim cương / Đá mài hợp kim CBN.
Câu hỏi 3: Tôi thấy trên đá cắt có ghi tốc độ tối đa (Max RPM), vậy đá mài có cần quan tâm đến thông số này không?
Trả lời: Thông số Max RPM (Tốc độ vòng quay tối đa cho phép) trên đá mài CÒN QUAN TRỌNG HƠN CẢ ĐÁ CẮT. Đá mài có độ dày lớn (6mm, 20mm, 30mm...), do đó khối lượng của nó rất nặng. Lực ly tâm tạo ra khi quay tốc độ cao là khổng lồ. Nếu bạn lắp một viên đá mài vào cỗ máy có vòng tua vượt mức Max RPM cho phép, viên đá sẽ phát nổ, các khối đá dày văng ra với sức sát thương cực kỳ khủng khiếp. Luôn kiểm tra Max RPM trước khi bấm nút khởi động!
LIÊN HỆ CHUYÊN GIA TƯ VẤN VẬT TƯ & NHẬN BÁO GIÁ SỈ:
Nếu bạn vẫn đang loay hoay với việc lựa chọn thông số đá mài phù hợp cho các quy trình mài phẳng, mài vô tâm hay mài dao cụ tại xưởng, hãy để Công Nghiệp An Toàn đồng hành cùng bạn.
-
🌐 Website tham khảo giải pháp & thông số kỹ thuật: https://congnghiepantoan.com
-
📘 Theo dõi Fanpage để cập nhật công nghệ gia công: https://facebook.com/congnghiepantoancom
-
📞 Liên hệ Kỹ sư Tư vấn (Zalo 24/7): 0358171597 (Khảo sát và gửi mẫu test miễn phí trực tiếp tại xưởng của bạn!)
(Công Nghiệp An Toàn – Kiến tạo bề mặt hoàn mỹ, nâng tầm uy tín doanh nghiệp gia công Việt!)
